Berita

Sistem Apakah yang Membentuk Barisan Pengeluaran Blok Konkrit Moden?

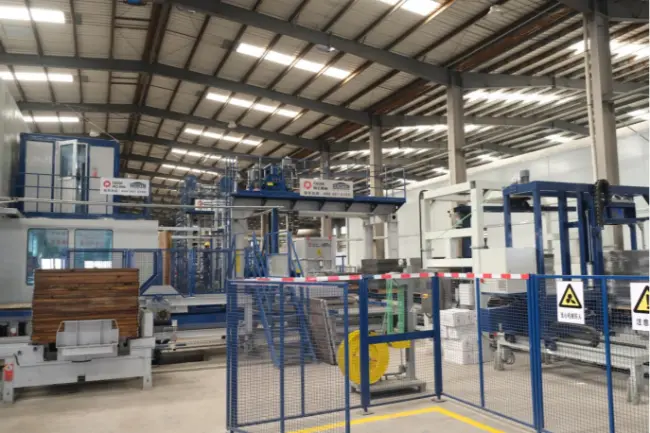
Barisan pengeluaran blok konkrit moden terdiri daripada beberapa sistem yang saling berkait: penyimpanan dan penjemuran bahan mentah, pencampuran konkrit, penyampaian bahan, pembentukan blok, pengendalian palet, pengawetan, kiub dan pembungkusan produk siap, dan kawalan berpusat. Bersama-sama, sistem ini mengubah agregat, simen, air dan bahan lain yang sesuai kepada blok konkrit siap dan produk penurapan melalui proses pembuatan yang diselaraskan.

Walau bagaimanapun, barisan pengeluaran bukan sekadar koleksi mesin yang dipasang di kilang yang sama. Setiap sistem mesti beroperasi pada kelajuan yang serasi, mengendalikan jumlah bahan yang diperlukan, dan memenuhi permintaan pengeluaran peringkat seterusnya. Prestasi tinggimesin membuat blok, sebagai contoh, tidak dapat memberikan output yang dijangkakan jika pengadun membekalkan konkrit terlalu perlahan atau sistem pengawetan tidak dapat memproses produk acuan dalam masa.


Bagi pengeluar yang merancang kilang baharu atau menaik taraf kemudahan sedia ada, memahami cara sistem ini berfungsi bersama adalah langkah pertama ke arah memilih yang betulbarisan pengeluaran blok konkrit.

1. Apakah Sistem Utama dalam Barisan Pengeluaran Blok Konkrit?

Barisan pengeluaran yang lengkap secara amnya boleh dibahagikan kepada lapan sistem berfungsi. Konfigurasi yang tepat bergantung pada produk sasaran, output yang diperlukan, tahap automasi, susun atur kilang dan pelan pelaburan.

1.1 Sistem Penyimpanan dan Pengumpulan Bahan Mentah

Setiap produk konkrit bermula dengan bahan mentah. Kualiti, konsistensi dan perkadarannya secara langsung mempengaruhi sifat blok siap.

Sistem pengendalian dan pengumpulan bahan mentah yang tipikal termasuk:

•Tong penyimpanan agregat untuk pasir, batu hancur dan agregat lain.

•Silo simen untuk penyimpanan simen pukal.

•Pengangkut skru untuk memindahkan simen ke dalam peralatan batching.

•Peralatan batching agregat untuk mengukur pecahan bahan yang berbeza.

•Unit dos air dan campuran untuk mengawal bancuhan konkrit.

Sistem batching mengukur kuantiti yang diperlukan setiap bahan sebelum ia memasuki pengadun. Pembahagian yang tepat membantu mengekalkan ciri campuran yang konsisten dari satu kumpulan pengeluaran ke kumpulan pengeluaran yang lain.

Bagi pengilang yang bekerja dengan agregat atau bahan kitar semula yang tersedia tempatan, ciri-ciri bahan patut diberi perhatian khusus. Kandungan lembapan, taburan saiz zarah, penggredan, dan kebolehubahan bahan semuanya boleh mempengaruhi proses batching.

Apakah yang perlu dipertimbangkan oleh Pelanggan?

Semasa menilai asistem batching konkrit untuk pengeluaran blok, pertimbangkan bilangan jenis agregat, ketepatan batching yang diperlukan, kapasiti penyimpanan dan keserasian dengan pengadun yang dimaksudkan.

Jika loji merancang untuk menggunakan produk sampingan industri seperti abu terbang atau sanga keluli, konfigurasi batching juga harus mengambil kira ciri pengendalian dan keperluan reka bentuk campuran. Tidak semua bahan sekunder sesuai untuk setiap produk konkrit.

1.2 Sistem Pembancuhan Konkrit

Apabila bahan mentah telah diukur, mereka bergerak ke sistem pencampuran.

Tujuan peringkat ini adalah untuk mengagihkan simen, agregat, air, dan bahan-bahan lain yang diluluskan secara sama rata ke seluruh campuran. Tidak seperti aplikasi konkrit campuran sedia konvensional, banyak proses pengeluaran blok konkrit menggunakan campuran konkrit kemerosotan atau separa kering yang agak rendah.

Sistem pencampuran mungkin termasuk:

•Pengadun konkrit bahan utama.

•Pengadun campuran muka untuk produk yang memerlukan lapisan permukaan yang berasingan.

•Platform pencampuran dan peralatan makan.

•Sistem dos air dan campuran.

•Pengangkut atau lif baldi untuk memindahkan konkrit campuran.

Sesetengah barisan pengeluaran juga menggabungkan sistem pencampuran pigmen yang berasingan untuk mengeluarkan blok paving berwarna dan produk konkrit hiasan yang lain.

Kualiti pencampuran memberi kesan lebih daripada penampilan blok siap. Campuran yang tidak konsisten boleh menyebabkan variasi dalam pengedaran bahan, tingkah laku pemadatan, dimensi dan kekuatan produk.

Apakah yang perlu dipertimbangkan oleh Pelanggan?

Thepengadun konkrit untuk mesin membuat blok hendaklah dipilih mengikut kitaran pengeluaran yang diperlukan, volum kelompok, rumusan konkrit, dan julat produk.

Ia juga penting untuk membezakan antara kapasiti pencampuran yang dinyatakan dalam helaian spesifikasi dan jumlah sebenar konkrit boleh guna yang dibekalkan kepada mesin blok. Pengadun mesti menyediakan dan mengeluarkan bahan dengan cukup cepat untuk menyokong operasi pembentukan berterusan.

1.3 Sistem Penyampaian dan Pengagihan Bahan

Selepas mencampurkan, konkrit segar mesti dihantar ke mesin pembentuk tanpa kelewatan yang tidak perlu atau pengasingan bahan.

Ini adalah peranan sistem penyampaian dan pengedaran.

Bergantung pada susun atur pengeluaran, ia mungkin termasuk:

•Penghantar tali pinggang untuk konkrit agregat dan campuran.

•Lif baldi untuk pemindahan bahan menegak.

•Corong pemindahan konkrit.

•Peranti pengedaran campuran muka dan campuran asas.

•Bingkai makanan dan mekanisme pengagihan bahan.

Untuk pengeluaran blok turapan dua lapisan, bahan asas dan bahan muka mungkin memerlukan susunan pencampuran dan penyusuan yang berasingan.

Sistem penghantar yang direka dengan baik memastikan bekalan bahan disegerakkan dengan mesin blok. Ia juga mengurangkan pengendalian manual yang tidak perlu dan membantu mengekalkan aliran pengeluaran yang lebih teratur.

Bahagian talian ini kadangkala dipandang remeh semasa perancangan kilang. Namun mesin pengadun dan pengacuan yang berkebolehan tidak boleh berfungsi secara berterusan jika pemindahan bahan menjadi halangan yang berulang.

Apakah yang perlu dipertimbangkan oleh Pelanggan?

Apabila merancang abarisan pengeluaran blok konkrit automatik sepenuhnya, periksa jarak antara pengadun dan mesin pembentuk, kapasiti penghantar, titik pemindahan, dan bilangan aliran bahan.

Susun atur hendaklah meminimumkan pemindahan yang tidak perlu sambil membenarkan akses yang mencukupi untuk pemeriksaan, pembersihan dan penyelenggaraan.

1.4 Sistem Pembentukan Blok Utama

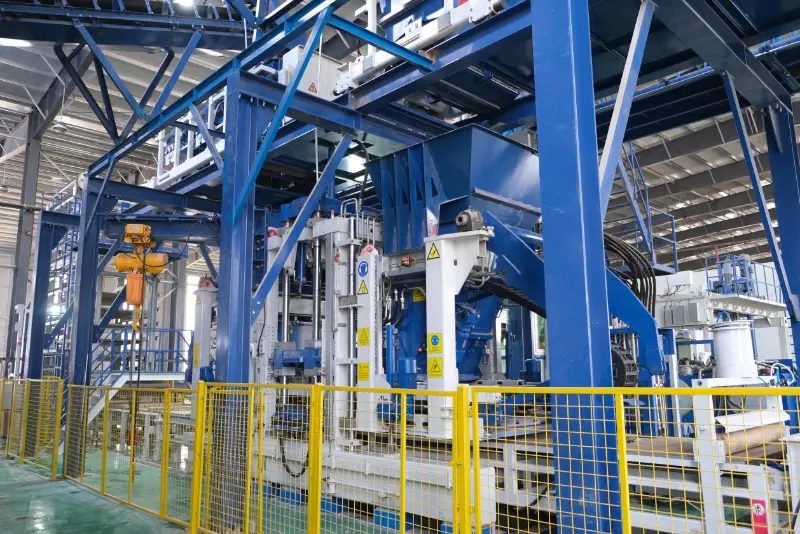
Mesin membuat blok adalah unit pembentuk pusat barisan pengeluaran. Ia menukarkan campuran konkrit yang disediakan kepada produk dengan dimensi, bentuk dan ciri permukaan yang ditentukan.

Kebanyakan mesin blok konkrit automatik moden menggunakan gabungan sistem acuan, getaran, tekanan hidraulik, dan penyusuan bahan terkawal untuk membentuk produk konkrit.

Sistem pembentukan tipikal termasuk:

•Rangka mesin utama.

•Himpunan kepala acuan dan tamper.

•Sistem getaran.

•Sistem hidraulik.

•Sistem pemakanan bahan.

•Mekanisme pemakanan dan kedudukan palet.

•Kawalan elektrik dan automasi.

Semasa pengeluaran, campuran konkrit yang diperlukan diagihkan ke dalam rongga acuan. Getaran dan menekan kemudian padatkan bahan ke dalam bentuk produk yang ditentukan. Produk yang baru dibentuk kemudiannya dipindahkan ke peringkat seterusnya.

Konfigurasi acuan yang berbeza membenarkan satu platform mesin untuk mengeluarkan pelbagai produk, tertakluk kepada julat pengendalian mesin dan persediaan peralatan yang serasi.

Aplikasi biasa termasuk:

•Blok konkrit berongga.

•Blok konkrit pepejal.

•Blok turapan konkrit.

•Batu kerb dan batu kerbstone.

•Penurap rumput dan penurap telap.

•Blok perlindungan cerun.

•Produk konkrit pratuang lain.

Teknologi getaran mesin, reka bentuk acuan, susunan penyusuan, dan parameter operasi semuanya mempengaruhi prestasi pembentukan.

Apakah yang perlu dipertimbangkan oleh Pelanggan?

Apabila memilih sebuahmesin membuat blok konkrit automatik, jangan fokus secara eksklusif pada masa kitaran yang diiklankan.

Semak dimensi produk sebenar, bilangan produk setiap acuan, konfigurasi acuan yang tersedia, sistem getaran, ketinggian produk maksimum dan keserasian dengan campuran konkrit yang anda inginkan.

Mesin yang sesuai untuk blok berongga standard mungkin memerlukan perkakas atau konfigurasi yang berbeza untuk mengeluarkan produk penurapan yang besar atau unit konkrit khusus.

1.5 Sistem Pengendalian dan Peredaran Pallet

Palet pengeluaran memainkan peranan penting dalam pembuatan blok konkrit automatik.

Mereka menyediakan permukaan sokongan semasa pengacuan dan membawa produk yang baru dibentuk melalui peringkat pengendalian dan pengawetan seterusnya. Dalam banyak barisan pengeluaran automatik, palet yang sama beredar kembali ke mesin pembentuk untuk digunakan semula.

Sistem pengendalian palet biasa mungkin termasuk:

•Penyumpan palet automatik.

•Peranti kedudukan palet.

•Pengangkut blok basah.

•Lif dan penurun.

•Kereta jari atau kereta pemindahan.

•Penghantar pulangan palet kosong.

•Pengumpulan palet dan peralatan penimbal.

Proses peredaran umumnya mengikuti urutan ini:

①Palet kosong dibekalkan dan diletakkan di mesin blok.

②Produk yang baru dibentuk dipindahkan pada palet.

③Pallet dan blok hijau bergerak ke arah kawasan pengawetan.

④Selepas pengawetan, produk siap dipisahkan dari palet.

⑤Palet kosong kembali ke mesin pembentuk untuk kitaran pengeluaran yang lain.

Ini adalah gelung berterusan dan bukannya proses pengangkutan sehala.

Spesifikasi palet juga penting. Dimensi, kerataan, kekakuan, berat dan rintangan kepada getaran berulang harus sepadan dengan mesin blok dan peralatan pengendalian.

Apakah yang perlu dipertimbangkan oleh Pelanggan?

Apabila memilih asistem pengendalian pallet mesin blok konkrit, nilaikan bilangan palet yang diperlukan untuk kitaran edaran lengkap, kelajuan pemindahan, bahan palet dan kaedah pengendalian.

Kuantiti palet yang tidak mencukupi boleh mengganggu pengeluaran walaupun mesin utama dan peralatan pengawetan mempunyai kapasiti yang mencukupi.

1.6 Sistem Pengendalian Pengawetan dan Blok Hijau

Blok konkrit yang baru dibentuk tidak segera sedia untuk dikendalikan, disusun atau dihantar. Mereka memerlukan keadaan pengawetan yang sesuai untuk membangunkan kekuatan dan ketahanan yang diperlukan.

Sistem pengawetan menguruskan pergerakan, penyimpanan dan pengawetan produk yang baru dibentuk.

Bergantung pada skala pengeluaran dan susun atur kilang, konfigurasi biasa termasuk:

Rak pengawetan

Produk segar pada palet dipindahkan ke kedudukan rak yang ditetapkan. Susunan ini mengatur ruang pengawetan dan menyokong peredaran palet yang sistematik.

Sistem pengawetan kereta jari

Sebuah kereta jari memindahkan palet antara kawasan pengeluaran dan kedudukan pengawetan. Ia biasanya digunakan dalam barisan pengeluaran automatik dengan rak pengawetan yang teratur atau ruang.

Sistem pengawetan peringkat tinggi

Lif, kereta jari dan susunan storan automatik menggerakkan palet melalui kawasan pengawetan berbilang peringkat. Sistem ini boleh membantu menggunakan ruang kilang yang ada.

Pengawetan lantai atau halaman

Sesetengah kemudahan pengeluaran menggunakan kawasan lantai yang ditetapkan untuk pengawetan dan penyimpanan produk sementara. Pendekatan ini mungkin melibatkan lebih banyak pengendalian manual, bergantung pada tahap automasi.

Kaedah pengawetan yang sesuai bergantung pada jenis produk, jumlah pengeluaran, ruang yang tersedia, iklim tempatan, dan kecekapan pengendalian yang diperlukan.

Perlu diingat bahawa pengawetan bukan sekadar operasi penyimpanan. Suhu, kelembapan, tempoh pengawetan, dan keadaan pengendalian produk semuanya mempengaruhi perkembangan kekuatan konkrit.

Apakah yang perlu dipertimbangkan oleh Pelanggan?

Semasa menilai asistem pengawetan blok konkrit, lihat melangkaui bilangan kedudukan storan yang tersedia.

Pertimbangkan kitaran edaran palet yang lengkap, kapasiti pengawetan, keadaan persekitaran, keperluan pengendalian produk dan cara palet yang diawet kembali ke peringkat pemunggahan dan kiub.

Sistem pengawetan mesti dapat menampung keluaran mesin pembentuk tanpa membuat tunggakan produk segar.

1.7 Sistem Cubing dan Pembungkusan Produk Siap

Selepas pengawetan, produk konkrit dipindahkan ke bahagian pengendalian produk siap.

Tujuan utama sistem ini adalah untuk mengasingkan produk daripada palet mereka, menyusunnya ke dalam tindanan yang stabil, dan menyediakannya untuk penyimpanan atau pengangkutan.

Peralatan biasa termasuk:

•Kiub automatik.

•Sekat pemisah.

•Penghantar produk.

•Sistem pemulangan palet.

•Mesin pengikat atau pembalut.

•Peralatan pemindahan produk siap.

Sistem kiub automatik menyusun blok yang diawet ke dalam konfigurasi tindanan yang ditetapkan. Bergantung pada reka bentuk peralatan, ia juga boleh memisahkan produk daripada palet pengeluaran mereka dan mengembalikan palet kosong ke sistem peredaran.

Peralatan pembungkusan kemudiannya mengamankan tindanan yang telah siap untuk penyimpanan, pengendalian atau penghantaran.

Bagi pengeluar yang membekalkan pengedar, kontraktor pembinaan dan projek infrastruktur, bahagian produk siap amat penting. Susun atau pengendalian yang tidak teratur boleh merosakkan produk selepas mereka menyelesaikan proses pembentukan dan pengawetan.

Apakah yang perlu dipertimbangkan oleh Pelanggan?

Apabila memilih satukubus blok konkrit automatik dan sistem pembungkusan, sahkan keserasiannya dengan dimensi produk, konfigurasi tindanan, keperluan pengendalian dan output mesin utama.

Terdapat sedikit nilai dalam meningkatkan kapasiti pengacuan jika peralatan kiub dan pembungkusan tidak dapat memproses produk siap pada kadar yang setanding.

1.8 Sistem Kawalan dan Automasi Elektrik Berpusat

Sistem akhir menghubungkan peringkat pengeluaran yang berbeza dan menyelaraskan operasi mereka.

Barisan pengeluaran automatik moden biasanya menggunakan sistem kawalan berasaskan PLC, panel sentuh industri, penderia dan rangkaian komunikasi untuk mengurus pergerakan peralatan dan urutan pengeluaran.

Bergantung pada konfigurasi, sistem kawalan boleh menyelaras:

•Batchingagregat dan dos bahan.

•Operasi pengadun dan pelepasan bahan.

•Pemakanan dan pengedaran bahan.

•Menghalang pergerakan mesin dan membentuk kitaran.

•Operasi pemindahan dan pengawetan palet.

•Pengendalian produk siap.

•Pemantauan status peralatan dan pengumpulan data pengeluaran.

Susunan kawalan terpusat membantu pengendali memantau proses pengeluaran daripada antara muka yang diselaraskan dan bukannya mengurus setiap mesin secara bebas.

Keupayaan pemantauan digital juga boleh menyokong perancangan penyelenggaraan dengan menyediakan akses kepada maklumat pengendalian peralatan dan mengenal pasti keadaan yang memerlukan perhatian.

Apakah yang perlu dipertimbangkan oleh Pelanggan?

Semasa menilai aSistem kawalan PLC untuk barisan pengeluaran blok automatik, semak platform kawalan, keperluan komunikasi peralatan, data operasi yang tersedia, fungsi penggera, dan skop pemantauan jarak jauh.

Sistem kawalan juga harus membenarkan akses yang sesuai untuk penyelesaian masalah, pelarasan parameter dan penyelenggaraan rutin.

2. Bagaimanakah Sistem Ini Bekerja Bersama dalam Barisan Pengeluaran Lengkap?

Memahami setiap sistem secara individu adalah berguna. Tetapi bagi pelabur kilang, persoalan yang lebih penting ialah bagaimana peralatan berfungsi sebagai satu proses pengeluaran.

Aliran kerja pengeluaran blok konkrit automatik biasa boleh diringkaskan seperti berikut:Penyimpanan Bahan Mentah→ Batching→ Percampuran→ Penyampaian Bahan→ Pembentukan Blok→ Pemindahan Pallet→ Pengawetan→ Cubing→ Pembungkusan→ Penyimpanan Produk Siap

Palet kosong kemudian kembali ke mesin membentuk, melengkapkan kitaran edaran.Setiap peringkat bergantung pada prestasi peringkat sebelumnya dan seterusnya.

Contohnya, jika sistem batching dan mixing tidak dapat membekalkan konkrit yang mencukupi, mesin blok mungkin perlu menunggu bahan. Jika pemindahan palet terlalu perlahan, produk yang baru dibentuk mungkin terkumpul di sekeliling mesin. Jika sistem pengawetan tidak mempunyai kapasiti yang mencukupi, keseluruhan aliran pengeluaran boleh menjadi terhad.

Inilah sebabnya mengapa prestasi keseluruhan abarisan pengeluaran blok konkrit lengkap harus dinilai sebagai sistem yang diselaraskan dan bukannya dengan membandingkan spesifikasi mesin individu.

Sistem Manakah yang Mempunyai Pengaruh Terbesar Terhadap Kapasiti Pengeluaran?

Tiada jawapan tunggal untuk setiap kilang.

Mesin blok utama menetapkan keupayaan membentuk, tetapi output pengeluaran sebenar bergantung pada kapasiti dan irama operasi keseluruhan baris.

Beberapa faktor patut diberi perhatian khusus:

•Mengumpul dan mencampurkan: Bolehkah sistem menyediakan konkrit yang mencukupi pada selang masa yang diperlukan?

•Pembentukan blok: Bolehkah mesin mencapai masa kitaran yang diperlukan dan kuantiti produk setiap acuan?

•Peredaran palet: Adakah palet yang mencukupi tersedia untuk mengekalkan pengeluaran berterusan?

•pengawetan: Bolehkah sistem ini menampung jumlah produk hijau yang diperlukan?

•Cubingdan pembungkusan: Bolehkah produk siap diproses tanpa membuat tunggakan hiliran?

Cara yang berguna untuk mendekati pemilihan peralatan adalah dengan mengenal pasti potensi kesesakan pada setiap peringkat sebelum memuktamadkan konfigurasi barisan pengeluaran.

3. Bagaimanakah Pelanggan Harus Memilih Barisan Pengeluaran Blok Konkrit Yang Tepat?

Tidak setiap pengilang memerlukan kilang berkapasiti tinggi automatik sepenuhnya. Barisan pengeluaran yang betul adalah yang sepadan dengan keperluan pengeluaran sebenar perniagaan dan boleh menyokong pembangunan masa depannya tanpa pelaburan yang tidak perlu.

Sebelum meminta sebut harga, Pelanggan harus menjelaskan beberapa faktor utama.

3.1 Tentukan Produk Sasaran Anda

Mulakan dengan produk yang anda ingin keluarkan.Adakah anda kebanyakannya menghasilkan blok berongga dan blok pepejal untuk pembinaan bangunan? Adakah anda bercadang untuk mengeluarkan blok turapan, batu tepi jalan, penurap rumput atau produk konkrit hiasan?

Produk yang berbeza mungkin memerlukan acuan yang berbeza, formulasi bahan, susunan penyusuan dan parameter pembentukan.

Barisan pengeluaran yang direka bentuk di sekeliling portfolio produk yang jelas adalah lebih mudah untuk dikonfigurasikan dan dinilai.

3.2 Kira Keperluan Pengeluaran Realistik

Jangan pilih mesin semata-mata kerana kapasiti yang diiklankan kelihatan menarik. Sebaliknya, hitung output harian atau anjakan yang diperlukan berdasarkan pesanan yang dijangka, waktu operasi, dimensi produk dan konfigurasi acuan.

Minta pembekal menjelaskan:

•Dimensi produk yang digunakan untuk pengiraan kapasiti.

•Bilangan produk setiap acuan.

•Masa kitaran mesin.

•Jangkaan waktu operasi.

•Andaian pengeluaran dan keadaan operasi.

•Sama ada keluaran yang disebut merujuk kepada mesin utama atau barisan pengeluaran yang lengkap.

Butiran ini menjadikan perbandingan pembekal lebih bermakna.

3.3 Menilai Bahan Mentah dan Keadaan Setempat

Ketersediaan bahan mentah berbeza dengan ketara antara wilayah.

Sesetengah pengeluar bergantung terutamanya pada pasir dan agregat semula jadi, manakala yang lain menggunakan produk sampingan industri atau bahan kitar semula yang sesuai sebagai sebahagian daripada rumusan konkrit mereka.

Keadaan iklim juga penting. Suhu tinggi, kelembapan, hujan dan perubahan bermusim boleh menjejaskan penyimpanan bahan, kawalan kelembapan, susunan pengawetan dan operasi kilang.

A sesuaikonfigurasi loji pembuatan blok konkrit Oleh itu, hendaklah berdasarkan keadaan pengeluaran tempatan sebenar dan bukannya pakej peralatan standard sahaja.

3.4 Pilih Tahap Automasi yang Sesuai

Automasi harus menyelesaikan keperluan operasi sebenar.

Barisan separa automatik mungkin sesuai untuk pengilang dengan sasaran pengeluaran yang lebih rendah, buruh yang tersedia atau belanjawan pelaburan awal yang terhad.

Barisan pengeluaran automatik sepenuhnya mungkin lebih sesuai apabila volum pengeluaran, kepelbagaian produk, peredaran palet, dan pengurusan buruh mewajarkan tahap integrasi yang lebih tinggi.

Apabila membandingkan konfigurasi, pertimbangkan skop pelaburan yang lengkap, termasuk pengendalian bahan, peredaran palet, pengawetan, kiub, pembungkusan dan sistem kawalan.

3.5 Rancang Susun Atur Kilang Sebelum Memesan Peralatan

Susunan ruang dan peralatan kilang mempengaruhi aliran bahan, pengendalian produk dan pengembangan masa hadapan.

Sebelum mengesahkan barisan pengeluaran, semak:

•Terdapat keluasan lantai kilang dan ketinggian bangunan.

•Penyimpanan bahan mentah dan akses penghantaran.

•Asas peralatan dan keperluan pemasangan.

•Laluan penghantar dan titik pemindahan.

•Kapasiti penyimpanan pengawetan dan produk siap.

•Keperluan bekalan elektrik, air dan udara termampat.

•Akses penyelenggaraan dan ruang pengembangan yang berpotensi.

Susun atur yang dirancang dengan baik mengurangkan pergerakan bahan yang tidak perlu dan menjadikan operasi harian lebih mudah diurus.

4. Mengapa Barisan Pengeluaran Seimbang Lebih Penting Daripada Mesin Berprestasi Tinggi Tunggal

Adalah menarik untuk memfokuskan sebahagian besar belanjawan pelaburan pada mesin pembuatan blok utama. Lagipun, ia adalah peralatan yang paling ketara dan pusat proses pembentukan.

Tetapi barisan pengeluaran hanya berkesan seperti pautan operasi yang paling lemah.

Pertimbangkan kilang dengan mesin pengacuan berkelajuan tinggi tetapi pengadun bersaiz kecil. Mesin mungkin perlu menunggu konkrit. Kilang lain mungkin mempunyai kapasiti pencampuran dan pembentukan yang mencukupi tetapi terlalu sedikit palet pengeluaran, mengehadkan bilangan produk yang boleh bergerak melalui pengawetan.

Ini bukan masalah peralatan terpencil. Ia adalah isu konfigurasi peringkat sistem.

Barisan pengeluaran yang seimbang harus mencapai tiga perkara:

Bekalan bahan yang konsisten: Mengumpul, mencampur dan menyampaikan mesti menyokong irama pengeluaran mesin membentuk.

Peredaran produk berterusan: Pemberian palet, pengendalian blok basah, pengawetan dan pengembalian palet mesti berfungsi sebagai gelung yang diselaraskan.

Kapasiti hiliran dipadankan: Cubing, pembungkusan, dan pengendalian produk siap mesti seiring dengan jumlah produk yang diawetkan.

Bagi Pelanggan, ini bermakna membandingkan konfigurasi pengeluaran lengkap dan bukannya melihat harga atau kapasiti undian bagi satu mesin secara berasingan.

5. Bagaimana QGM Mendekati Konfigurasi Barisan Pengeluaran Blok Konkrit

Setelah sistem asas dan hubungannya jelas, langkah seterusnya ialah mengenal pasti pengeluar peralatan yang mampu memadankan barisan pengeluaran dengan keperluan sebenar kilang.

Dengan lebih daripada 40 tahun pengalaman dalam industri jentera produk konkrit,QGM (Quangong Machinery Co., Ltd.)menyediakan peralatan membuat blok konkrit dan penyelesaian barisan pengeluaran untuk pengilang yang melayani pasaran dan aplikasi produk yang berbeza.

Pada 2014, QGM mengambil alih sepenuhnya Zenith Maschinenfabrik GmbH Jerman, sebuah syarikat yang mempunyai lebih daripada 60 tahun sejarah kejuruteraan pada masa itu, dan menubuhkan pusat penyelidikan dan pembangunan teknologi di Jerman. Ini membawa kepakaran kejuruteraan Jerman ke dalam pembangunan peralatan dan keupayaan pembuatan QGM yang lebih luas.

Daripada menganggap setiap projek sebagai pakej peralatan yang sama, perancangan barisan pengeluaran harus mengambil kira produk yang dimaksudkan, bahan mentah, sasaran pengeluaran, susun atur kilang dan tahap automasi yang diperlukan.

5.1 Pilihan Peralatan untuk Keperluan Pengeluaran Berbeza

Portfolio peralatan QGM termasuk beberapa siri mesin yang direka untuk aplikasi pembuatan produk konkrit yang berbeza.

•Siri ZN: Mesin membuat blok automatik sepenuhnya yang menampilkan teknologi getaran dipacu servo dan konfigurasi pengeluaran yang fleksibel.

•Siri T: Direka untuk aplikasi pengacuan berbilang produk, dengan parameter pengeluaran boleh laras dan konfigurasi untuk produk konkrit yang berbeza.

•Siri ZENITH: Penyelesaian peralatan kejuruteraan Jerman, termasuk teknologi pengeluaran berbilang lapisan yang mantap seperti ZENITH 940.

Mesin yang sesuai bergantung pada produk sasaran, output yang diperlukan, konfigurasi acuan, dan proses pengeluaran.

Contohnya, pengilang yang memfokuskan pada berbilang blok dan kategori produk paving mungkin mengutamakan konfigurasi acuan fleksibel dan parameter getaran boleh laras. Projek yang memerlukan pengeluaran berbilang lapisan mungkin menilai konsep mesin dan susunan pengendalian bahan yang berbeza.

5.2 Mengintegrasikan Teknologi Pembentukan dengan Automasi Barisan Pengeluaran

Mesin utama hanyalah satu bahagian daripada penyelesaian pembuatan yang lengkap.

Bergantung pada konfigurasi projek, perancangan barisan pengeluaran juga boleh melibatkan peralatan membancuh dan mencampur, pemindahan bahan, pengendalian palet, pengaturan pengawetan, kiub dan sistem automasi yang berkaitan.

Platform Perkhidmatan Awan Peralatan Pintar QGM menyediakan keupayaan pengurusan peralatan digital, termasuk pemantauan peralatan dalam talian, naik taraf jauh, ramalan dan diagnosis kerosakan, penilaian kesihatan peralatan dan laporan status operasi.

Fungsi ini membantu pengilang mengakses maklumat pengendalian peralatan dan menyokong pengurusan penyelenggaraan yang lebih sistematik.

Bagi loji yang ingin meningkatkan keterlihatan pengeluaran, pemantauan digital boleh melengkapkan automasi mekanikal dan elektrik yang telah disepadukan ke dalam proses pengeluaran.

5.3 Konfigurasi Hendaklah Bermula dengan Keperluan Pengeluaran Pelanggan

Barisan pengeluaran yang sesuai tidak semestinya yang terbesar atau paling automatik.

Bagi kilang baharu, keutamaan mungkin mewujudkan proses pengeluaran praktikal dengan ruang untuk pengembangan masa hadapan. Bagi pengilang sedia ada, tumpuan mungkin ialah menambah baik pengendalian bahan, memperkenalkan jenis produk tambahan atau menaik taraf peringkat pengeluaran terpilih.

Apabila membincangkan projek dengan QGM, pengeluar harus menyediakan maklumat tentang:

•Sasarkan produk konkrit dan dimensinya.

•Keluaran pengeluaran yang diperlukan setiap syif atau hari.

•Bahan mentah yang ada dan ciri campuran.

•Dimensi kilang dan keadaan tapak.

•Tahap automasi yang dikehendaki.

•Peralatan sedia ada, jika projek melibatkan peningkatan.

Maklumat ini menyediakan titik permulaan yang lebih berguna untuk menilai yang sesuaibarisan pengeluaran blok konkrit automatik konfigurasi.

6. Pemikiran Akhir: Bina Sistem Pengeluaran Sekitar Perniagaan Anda

Barisan pengeluaran blok konkrit moden ialah sistem pembuatan bersepadu. Pengendalian bahan mentah, menyusun, mencampur, membentuk, peredaran palet, pengawetan, kiub, pembungkusan dan automasi semuanya menyumbang kepada hasil pengeluaran akhir.

Bagi Pelanggan, keputusan yang paling penting bukan sekadar mesin pembuat blok mana yang hendak dibeli. Ia adalah cara untuk mengkonfigurasi proses pengeluaran lengkap di sekitar produk yang mereka ingin keluarkan, bahan yang tersedia untuk mereka, dan output yang diperlukan oleh pasaran mereka.

QGM menggabungkan pengalaman pembuatan blok konkrit dengan siri peralatan ZN, T, dan ZENITH untuk menyediakan aplikasi pengeluaran yang berbeza.

Merancang kilang blok konkrit baharu atau menaik taraf barisan pengeluaran sedia ada? Hubungi QGM untuk membincangkan produk sasaran anda, keperluan pengeluaran dan konfigurasi peralatan. Sistem pengeluaran yang sepadan bermula dengan memahami keperluan kilang anda.

Soalan Lazim

1. Apakah peralatan yang diperlukan untuk barisan pengeluaran blok konkrit yang lengkap?

Barisan pengeluaran blok konkrit yang lengkap biasanya termasuk sistem penyimpanan bahan mentah dan pengumpul, pengadun konkrit, peralatan penyampai bahan, mesin membuat blok, sistem pengendalian palet, sistem pengawetan, kiub automatik, peralatan pembungkusan, dan sistem kawalan berpusat. Konfigurasi yang tepat bergantung pada kapasiti pengeluaran, julat produk dan keperluan automasi.

2. Apakah peranan mesin membuat blok dalam barisan pengeluaran?

Mesin membuat blok adalah unit pembentuk pusat. Ia menggunakan acuan, getaran, penekanan dan penyuapan bahan terkawal untuk membentuk campuran konkrit menjadi produk seperti blok berongga, blok pepejal, blok turapan dan batu tepi jalan.

3. Mengapakah sistem pengawetan penting dalam pembuatan blok konkrit?

Pengawetan membolehkan produk konkrit yang baru dibentuk untuk membangunkan kekuatan dan ketahanan yang diperlukan di bawah keadaan yang sesuai. Sistem pengawetan yang dikonfigurasikan dengan betul juga menguruskan penyimpanan produk, peredaran palet, dan pergerakan blok hijau dan diawet melalui barisan pengeluaran.

4. Adakah setiap barisan pengeluaran blok konkrit memerlukan pengendalian palet automatik dan sistem kiub?

Tak semestinya. Loji yang lebih kecil atau separa automatik mungkin menggunakan pengendalian berasaskan manual atau forklift. Kemudahan automatik yang lebih besar selalunya menggabungkan penyuap palet automatik, penghantar, sistem pemindahan pengawetan, kiub, dan peralatan pembungkusan untuk mengurangkan pengendalian manual dan menyelaraskan pergerakan produk.

5. Bagaimanakah saya memilih barisan pengeluaran blok konkrit automatik yang betul?

Mulakan dengan menentukan produk sasaran anda, output pengeluaran yang diperlukan, bahan mentah yang tersedia, susun atur kilang dan keperluan automasi. Kemudian nilaikan kapasiti setiap peringkat pengeluaran, termasuk batching, mixing, forming, pallet circulation, curing, dan cubing. Konfigurasi lengkap harus sepadan dengan keperluan operasi anda dan bukannya bergantung pada kapasiti undian mesin utama sahaja.

Berita Berkaitan
Tinggalkan saya mesej
X
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami. Dasar Privasi
TolakTerima